接到煤化工的项目询价,我们的第一个动作通常是先问清楚是哪种水。一个典型的煤制烯烃或煤制乙二醇厂区,能贴上"含盐废水"标签的至少有四五种,水质差别大到不能共用一套方案。
气化炉洗涤下来的黑水经闪沉处理后外排的那部分,TDS常在1000–5000 mg/L,硬度以CaCO3计200–1000 mg/L,二氧化硅(以SiO2计)40–200 mg/L,氨氮100–500 mg/L,COD 200–800 mg/L,悬浮物往往还有50–300 mg/L。它的特点是"什么都不太多,但什么都不缺"。
循环水浓缩倍数控制在4–6倍时,排污水TDS约2000–6000 mg/L,氯离子300–1500 mg/L,硬度偏高。除盐水站的再生废水则是间歇性的,一次排放几十到上百立方米,pH在2–12之间来回摆,盐分极高但水量不大,属于典型的冲击负荷。
前面上了超滤反渗透的厂区,RO浓水TDS通常到10000–30000 mg/L,这是真正需要蒸发处理的那一股。水量比原水小一个数量级,但盐分和COD被浓缩了同样的倍数,结垢和有机物黏壁的风险都在这里集中爆发。
硅的问题是它不按溶解度规矩来。无定形二氧化硅在常温中性条件下的溶解度大约100–120 mg/L,温度升高会略微上升,但一旦浓缩超过某一浓度,它会聚合成硅胶,析出物不是结晶而是胶状软泥,粘在换热面上化学清洗都很难彻底。
工程上通常把浓缩液的SiO2控制在150–250 mg/L以下,具体数值视pH和运行温度定。pH在8.5以上时硅的溶解度会明显提高,但高pH又带来碳酸钙垢,需要权衡。
除硅的常用手段是镁剂。投加氧化镁或氯化镁,Mg与SiO2的摩尔比取1.5–3,pH提到10–10.5,生成的硅酸镁沉淀在澄清池里分离,出水SiO2可以降到20–50 mg/L。偏铝酸钠也能除硅,但会引入铝离子,后续如果做零排放分盐,铝会跟着进杂盐,这个账要提前算。
我们见过跳过除硅直接上蒸发器的项目,运行半年换热管就因为硅垢把传热系数拖下来三成,清洗周期从三个月缩到一个月。前期省的那套除硅设施,运行一年就还回去了。
气化废水的氟离子浓度不算高,通常10–50 mg/L,但浓缩十倍以后就是100–500 mg/L。钙存在的情况下会生成氟化钙沉淀,溶度积约3.9×10⁻¹¹,理论上能把氟压到5–15 mg/L。麻烦在于氟化钙是细泥状,容易跟硫酸钙一起挂壁。
氰化物是另一个必须单独说的。气化废水的总氰一般在0.5–10 mg/L,在酸性条件下会变成HCN挥发,HCN沸点只有25.7℃,蒸发过程中会跟着二次蒸汽走,冷凝水的氰化物可能超标。所以含氰废水进蒸发器前必须先在碱性条件下破氰,pH保持在10以上,用次氯酸钠或二氧化氯氧化到总氰0.5 mg/L以下。
氨氮的走向取决于pH。pH在7以下时基本以铵离子形式留在液相,进到浓缩液和母液里;pH超过9,游离氨占比迅速上升,会随二次蒸汽进入冷凝水,冷凝水氨氮可能到100–800 mg/L。处理办法不外乎两条:要么进蒸发器前把pH调到6–7并做汽提,要么接受冷凝水氨氮高、后端配吹脱或膜处理。
碳酸钙垢和硫酸钙垢的先后顺序,取决于浓缩过程中哪个先达到饱和。碳酸钙的溶解度随温度升高而下降,所以在加热面上它先析出的概率大;硫酸钙在40–100℃区间溶解度变化平缓,但在高浓缩倍数下几乎必然过饱和。
石灰软化或者氢氧化钠加碳酸钠的两级软化,能把硬度降到50–150 mg/L,这是个常规操作。我们更想强调的是分质收集——再生废水那股高硬度高碱度的水,如果和RO浓水混在一起再软化,药剂消耗会明显上升,分开处理经济性更好。
很多厂习惯性地想上钛材。在含氟工况上这个思路是错的——钛在含氟离子的酸性环境中,表面的氧化膜会被氟离子破坏,腐蚀速率可以到每年1 mm以上。含氟废水我们明确不使用钛材,这一点没有商量余地。
常规选择是2205双相不锈钢,适用条件大致是氯离子20000 mg/L以下、温度100℃以下;条件更苛刻的上2507或者254SMO。如果温度和氯离子同时走高,就考虑衬PTFE、衬PO或者用非金属的石墨设备,换热效率会下来一些,但寿命有保障。
需要提醒的是,焊接和热处理不当的双相钢,在含氯工况下同样会发生应力腐蚀开裂。材质单上写2205只是一半,另一半在制造工艺控制上。
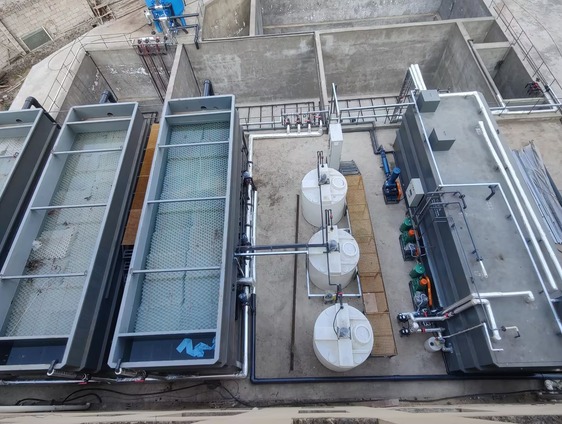
第一级是均质调节,停留时间按8–24小时设计,把间歇排放的再生废水冲击抹平;第二级是除硬除硅,两级化学软化加澄清或高效沉淀;第三级是破氰与pH调整;第四级才是蒸发浓缩。
蒸发器本体的型式选择,因为有硬度和硅的风险,我们倾向强制循环,换热管内流速保持1.8–2.5 m/s,靠流速抑制垢层附着。浓缩到TDS 150000–250000 mg/L后,再进结晶或者去母液干化,这条末端路线要结合ZLD零排放一起统筹。
具体到某个项目的设备选型和布置,可以参考蒸发设备栏目里的配置说明,不同水量的机组差别不小。
我们不主张这么做。灰水的悬浮物、硬度和硅三项叠加,直接进入强制循环系统,换热管的清洗周期可能缩短到1–2个月,而且硅垢一旦形成很难彻底清除。哪怕只做一级软化,运行状况也会好很多。
没有统一答案,要看浓缩倍数和pH。一般按浓缩液SiO2不超过150–250 mg/L来反推进水指标,如果浓缩20倍,进水SiO2就得压到10 mg/L左右,这个难度不小。所以高硅水质往往意味着浓缩倍数要往下调,末端母液量会相应增加。
只要在碱性条件下完成破氰,风险是可控的。真正危险的是把酸性含氰废水直接送进蒸发器,HCN随不凝气排出,在真空泵排气口聚集。真空泵排气要引到高点放空,必要的话配碱液吸收。
取决于进水COD里有多少是挥发性的。煤化工废水的挥发酚、低级醇会跟着走,冷凝水COD通常在几十到几百mg/L。进水COD 500 mg/L的工况,冷凝水做到50–150 mg/L是比较现实的预期,要再低就得上冷凝水深度处理。
这是决定项目经济性的关键一环。混盐基本只能按危废走,处置费按吨计,在很多地区这一项能占到运行成本的三到五成。如果盐分以氯化钠、硫酸钠为主且纯度够,做分盐结晶让杂盐量降下来,经济账会好看很多,但前处理要求也相应提高。
配置怎么定,最终还是回到水质报告。把处理量、TDS、COD、pH、主要阴阳离子、进料温度、目标浓缩倍数,以及当地电价和蒸汽价格整理出来,工程师可以先做一轮测算再谈机型和材质。联系电话:13631765076(微信同号)。
广东百惠浦环保节能长期做工业高盐废水MVR蒸发器与多效蒸发器系统的设计制造,化工、新能源、电镀、制药这些行业都做过项目,从工艺设计、设备制造到安装调试可以一条龙做下来。
版权所有 © 2023 一体化纯水处理设备,纯水处理设备,工业纯水处理等设备及解决方案厂家广东百惠浦环保节能发展有限公司 | 备案号: 粤ICP备14061880号 | 技术支持:东莞网站建设