金属加工车间的废水,如果只看总排口,往往是一锅杂烩:酸洗的酸、磷化的磷酸盐、脱脂的碱和表面活性剂、清洗水,全混在一起。这样一个水质,不管上什么处理系统都会很吃力——酸和碱互相中和消耗药剂,磷酸盐和钙镁生成沉淀增加污泥量,表面活性剂造成泡沫,油类污染蒸发器换热面。
我们在广东、浙江等地的金属加工园区做过不少项目,比较有效的做法是分质收集、分质预处理,再汇合进蒸发或者回用系统。这不是增加麻烦,反而是降低整体难度和成本的关键一步。
脱脂工序用碱性清洗剂(或者溶剂型),废液的特点是 pH 高(常在 10-13)、含油量高(乳化油、动植物油,含量可达 500-5000 mg/L)、COD 高(3000-20000 mg/L)、含表面活性剂导致泡沫丰富。盐分相对不高,但含硅酸盐、磷酸盐类助剂。
这类废液的处理重点在破乳除油。常用的路径是:pH 调节破乳 + 气浮或者隔油 + 混凝沉淀。破乳后的浮油要单独收集作为危废处置,不能让它进入后续系统。
如果打算上蒸发,进蒸发器的含油量必须严格控制。我们的经验值是低于 30 mg/L,最好控制在 10 mg/L 以内。油进入蒸发器有两个后果:一是在换热管表面形成油膜,传热系数大幅下降;二是油在高温下碳化结焦,形成难以清除的垢层。
表面活性剂带来的泡沫问题,在蒸发系统里需要通过消泡剂 + 加大分离器空间 + 控制液位的组合来解决。有些项目会先做一道氧化(比如臭氧或者电催化)把表面活性剂分解掉,能明显改善起泡。
酸洗(盐酸、硫酸、硝酸、氢氟酸及其混酸)废液的特点是 pH 极低(常低于 2)、含高浓度金属离子(铁、锌、铝、铜等,可能在 1000-50000 mg/L)、游离酸残留。
这类废液如果直接进蒸发系统,会带来严重腐蚀。必须先做中和或者资源化回收。常见做法:一是中和沉淀,用氢氧化钠或者石灰把 pH 调到 8-9,金属离子生成氢氧化物沉淀,压滤后产生的滤液含盐量较高(氯化钠或者硫酸钠),可以进蒸发做减量;二是酸回收,用扩散渗析或者膜法把游离酸回收回去,既降低中和药剂消耗,也减少污泥量。
要特别注意氟离子。氢氟酸或者含氟酸洗液,进蒸发系统后对钛材是致命的——氟会破坏钛的钝化膜,造成快速腐蚀。含氟废水建议在预处理阶段用钙盐除氟到 10 mg/L 以下,或者蒸发器换热管改用石墨、碳化硅材质。
磷化处理(锌系、锰系、铁系)废液的特点:pH 在 2-4,含高浓度磷酸盐(总磷可达 200-2000 mg/L)、锌、镍、锰等重金属,以及促进剂带来的少量有机物。
磷化废水的处理关键在于除磷。用钙盐(氢氧化钙)结合 pH 控制在 9.5-10.5,可以生成磷酸钙沉淀;剩余的磷酸盐再用铝盐或者铁盐做深度除磷,控制出水总磷在 1 mg/L 以下。除磷之后的废水含盐量较高,可以进入蒸发系统。
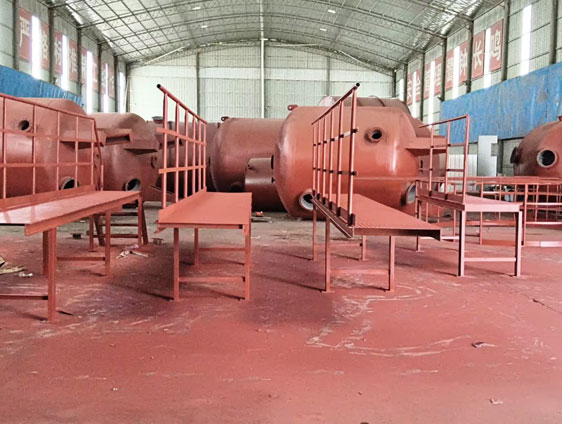
比较典型的路线是:分质预处理(除油/中和/除磷/除重金属)+ 膜浓缩(RO 或者 DTRO,视盐分和 COD 而定)+ 蒸发浓缩 + 冷凝水回用。冷凝水可以回到清洗工序使用,实现车间内的闭路循环;浓缩液或者结晶盐外运处置。
如果水量小(低于 20 m³/day),也可以省掉膜浓缩这一段,直接进蒸发,结构简单、维护方便。
金属加工废水的盐分通常不算特别高(TDS 常在 5000-40000 mg/L),但含油和有机物,所以强制循环蒸发比降膜式更合适。强制循环的抗结垢、抗污染能力更强,虽然电耗略高,但运行稳定性更好。
如果废水中含有挥发性有机物(比如某些脱脂剂含醇醚类),建议考虑低温蒸发,减少有机物随蒸汽进入冷凝水。
金属加工废水的腐蚀性主要来自氯离子和 pH 波动。常规配置:壳体 2205 双相钢,换热管 TA2 钛材(无氟情况下),循环泵过流件双相钢。如果氯离子超过 30000 mg/L,或者温度较高,考虑钛钯合金或者哈氏合金。
这些配置不是固定的,必须结合完整的离子分析报告来确定。特别是要确认氟离子浓度,这一项会直接改变材质方案。
金属加工废水的蒸发系统,清洗周期往往比设计值短。主要原因是油污和钙镁垢的混合沉积。建议的做法是:控制进水含油量、投加合适的阻垢剂、缩短母液排放周期、定期在线清洗。
清洗药剂的选择要根据垢层成分定。混合垢通常需要「碱洗去油 + 酸洗去无机垢」的两步法,单独用一种药剂效果不好。
冷凝水回用到清洗工序,需要关注电导率和 COD。一般要求电导率低于 50 μS/cm,COD 低于 100 mg/L。如果冷凝水氨氮或者有机物偏高,可以加一道活性炭或者离子交换做保障。
有些企业把冷凝水直接补到清洗槽,需要注意清洗槽的工艺要求。如果清洗槽对水质敏感(比如最后的纯水漂洗),冷凝水只适合补到前段清洗槽。
金属加工废水处理的运行成本,主要是电耗、药剂费(破乳剂、混凝剂、阻垢剂)、污泥和浓液处置费。蒸发段的电耗受蒸发量、进料温度、TDS 与沸点升高、压缩机效率、系统设计和换热效率影响,实际数值需要按工况核算。
从省钱角度,前面几道工序做得越干净,蒸发段的运行就越省心、成本也越低。有些企业为了省预处理的投资和运行费,把油和悬浮物都推给蒸发系统,结果清洗成本、停机损失和检修费用远超省下的钱。
金属表面处理和五金清洗废水,处理的正确姿势是「分质收集、分质预处理、分质或集中蒸发」。把酸洗、磷化、脱脂三类废液的特性搞清楚,针对性设计预处理,蒸发系统的稳定性会有明显提升。
另外,金属加工行业普遍存在废液换槽排放的间歇性特点,水量波动大。方案设计时要考虑调节池容积和系统的负荷调节能力,避免高峰期系统超负荷、低峰期设备闲置。
发送您的废水参数,获取蒸发浓缩初步方案。把处理量(m³/day)、TDS、COD、pH、主要盐分(氯离子/硫酸根)、硬度、进料温度、计划浓缩倍数、是否需要结晶,以及当地电价与蒸汽条件发给我们,工程师可以据此给出初步的工艺路线与设备配置建议。咨询电话:13631765076(电话/微信同号)。
如果您的项目正处于方案比选阶段,也可以先把水质报告发过来,我们帮您判断适合的蒸发工艺。参数越完整,蒸发浓缩系统的设计就越接近实际工况,后期调试也越省事。咨询电话:13631765076。
版权所有 © 2023 一体化纯水处理设备,纯水处理设备,工业纯水处理等设备及解决方案厂家广东百惠浦环保节能发展有限公司 | 备案号: 粤ICP备14061880号 | 技术支持:东莞网站建设