制药废水的难点不在盐分本身,而在于盐分和有机物同时存在,而且两者都难对付。抗生素发酵废水、化学合成原料药废水、中药提取废水,这三类的差异非常大,用同一套工艺去套通常效果不好。
我们在制药行业做过的项目中,最常见的困境是:企业上了蒸发系统,运行几个月后发现换热管结焦严重、蒸发量掉下来,清洗周期从设计的三个月缩短到两三周。追根溯源,问题往往出在进蒸发器的有机物没有控制住。
所以讨论制药废水蒸发,第一步不是选蒸发器形式,而是先分清废水属于哪一类。
发酵类废水(抗生素、维生素、氨基酸等)的特点是:有机物浓度极高,COD 通常在 5000-50000 mg/L;含大量菌丝体、蛋白质、多糖等大分子;色度深;盐分来自发酵过程的 pH 调节(硫酸、氢氧化钠)和提取工艺(溶媒、盐析),TDS 一般在 3000-30000 mg/L,以硫酸钠为主。
这类废水的蒸发处理,关键在预处理。菌丝体和蛋白质如果不除干净,进入蒸发器后会迅速在换热管表面变性、附着,形成致密的有机垢。我们通常要求进蒸发器的废水 SS 低于 100 mg/L,COD 尽可能控制,实际做法是:固液分离(气浮 + 沉淀)+ 厌氧(UASB/IC)削减大部分 COD + 好氧或者高级氧化做进一步处理,然后才进蒸发。
厌氧还带来一个好处:产生沼气可以回用,抵一部分运行成本。但厌氧出水的盐分不会被削减,蒸发环节的负荷还是要自己扛。
化学合成原料药废水的情况不太一样。这类废水的 COD 相对发酵废水低一些(常在 2000-20000 mg/L),但成分更复杂:含各种有机溶剂(甲醇、乙醇、丙酮、二氯甲烷、甲苯等)、含中间体和副产物、含有毒性物质。盐分来自反应中的酸碱中和和萃取工序,TDS 常见在 10000-80000 mg/L,氯离子占比往往很高。
这类废水蒸发的最大风险是挥发性有机物。溶剂类物质在蒸发温度下会随蒸汽一起走,进入冷凝水,导致冷凝水 COD 高、甚至带有异味。如果冷凝水要回用或者排放,必须处理。
还有一个风险是溶剂在高温高压条件下与盐分共同存在,可能引发设备腐蚀或者聚合。对这类废水,我们通常建议考虑低温蒸发,把蒸发温度控制在 40-60 ℃,减少溶剂挥发和有机物聚合。
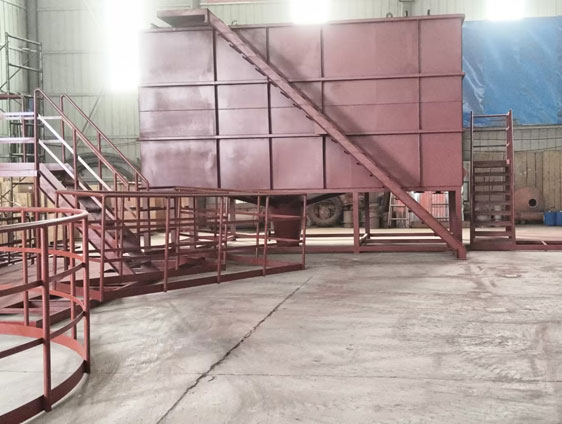
发酵废水推荐采用强制循环蒸发工艺。强制循环的特点是物料在换热管内流速高(2-3 m/s),管壁不易形成滞流层,因此对有机垢和盐垢有一定自清洁作用。缺点是循环泵功率大,单位电耗比降膜式高一些。
换热管形式建议用大管径(Φ38 以上),避免小管径被垢层堵塞。分离器要设计得足够大,因为发酵废水泡沫倾向强。另外建议设置独立的清洗系统,能够在生产间隙做在线或离线清洗。
合成类废水如果溶剂含量高,优先考虑低温蒸发(MVR 热泵型或者真空蒸发)。低温工况下需要关注两点:一是水的黏度上升导致换热系数下降,换热面积要按低温工况计算,不能直接套常温参数;二是蒸发压力低,对系统的密封性要求高,真空泵和管路的泄漏检测要严格。
材质方面,合成类废水的氯离子高、pH 波动大,316L 通常不够。壳体建议 2205 或者衬里,换热管按氯离子浓度选 TA2 钛材或者钛钯合金。如果废水中含有氟离子,钛材不适用,需要改用哈氏合金或者石墨换热器。
制药废水蒸发后的盐,能不能回收利用?答案通常是「看情况」。发酵类废水的盐分以硫酸钠为主,如果上游控制得好,结晶出来的硫酸钠纯度可以做上去;但制药废水常含有色素和残留药物成分,容易使盐着色,影响副产盐的出路。
合成类废水的盐分更复杂,往往是氯化钠和硫酸钠的混合物加上各种有机物,做成杂盐外运处置是更现实的选择。有些项目尝试分盐,但分盐的前提是水质稳定、氯硫比合适,工程上实现难度和成本都要谨慎评估。
母液处置是另一个绕不开的问题。蒸发浓缩后的母液含有高浓度有机物和混合盐,排到生化系统会造成冲击,直接外运处置成本高。比较可行的做法是在蒸发系统内部做母液减量(比如母液再浓缩、母液干燥),把最终需要外运的物量降到最低。
制药废水蒸发的运行成本,主要构成是:电耗(或蒸汽耗)、预处理药剂、清洗维护、母液和杂盐处置费。其中处置费在制药行业往往占比不低,因为危废处置单价高。
电耗方面,如果蒸发温度设计得较低、沸点升高较大,单位蒸发量的电耗会明显高于普通高盐废水,可能在 45-100 kWh/吨蒸发水这个区间。这个数字受蒸发量、进料温度、TDS 与沸点升高、压缩机效率、系统设计与换热效率共同影响,任何具体项目都必须根据水质报告和工况条件来核算,不能用经验值直接套。
从省钱角度,有几件事值得做:把预处理做扎实,减少蒸发器的清洗频次和停机损失;把冷凝水的余热回收利用,用来预热进料,这一步对电耗的改善比较直接;如果现场有蒸汽,考虑 MVR 与多效的组合(比如多效蒸发的某一效用 MVR 替代)。
制药废水项目建议先做中试。制药废水的水质波动大,批次间差异明显,小试数据参考价值有限。用实际废水跑一周以上的连续试验,测出真实的蒸发量衰减曲线、结垢速率和冷凝水水质,才能把系统设计准。
另外,制药企业对生产环境要求高,设备布置要考虑与生产区的隔离、气味控制、清洗废水的收集。这些在方案阶段就要考虑进去,后期改造成本高很多。
发送您的废水参数,获取蒸发浓缩初步方案。把处理量(m³/day)、TDS、COD、pH、主要盐分(氯离子/硫酸根)、硬度、进料温度、计划浓缩倍数、是否需要结晶,以及当地电价与蒸汽条件发给我们,工程师可以据此给出初步的工艺路线与设备配置建议。咨询电话:13631765076(电话/微信同号)。
如果您的项目正处于方案比选阶段,也可以先把水质报告发过来,我们帮您判断适合的蒸发工艺。参数越完整,蒸发浓缩系统的设计就越接近实际工况,后期调试也越省事。咨询电话:13631765076。
版权所有 © 2023 一体化纯水处理设备,纯水处理设备,工业纯水处理等设备及解决方案厂家广东百惠浦环保节能发展有限公司 | 备案号: 粤ICP备14061880号 | 技术支持:东莞网站建设