蒸发结晶系统末端产生的母液(结晶器排出的上清液或离心机滤液)是ZLD零排放工艺中最难处理的环节。这部分母液通常TDS高达20-30万mg/L,含有多种难结晶的杂质盐分,COD和色度较高,而且盐分组成复杂——往往混有氯化钠、硫酸钠、硝酸钠、磷酸盐等多种组分,难以通过常规蒸发结晶实现分质回收。
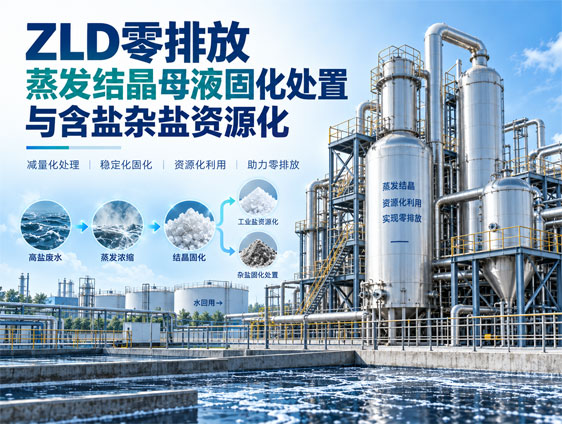
我们在现场遇到的情况是:主蒸发结晶系统运行稳定,但母液减量始终是痛点——每日产生的母液量虽然不大(占总废水量约5%-10%),但高盐高有机物的特性使其成为零排放闭环的关键瓶颈。
针对蒸发结晶母液,目前业内主要有以下几条技术路线:
(1)母液减量+固化填埋:采用喷雾干燥或转鼓干燥技术将母液进一步蒸发干燥,产出固体杂盐(含水率<5%),送危废填埋场处置。这是目前最普遍的方式,但处置成本较高(危废填埋费用通常在2000-5000元/吨)。
(2)母液再循环+在线监测:将母液部分返回蒸发系统前端,通过提高主系统浓缩倍数来减少母液外排量。这种方式适合杂质成分相对单一的情况,但需要注意系统水平衡和杂质累积问题。
(3)分质结晶+资源化:在主蒸发结晶前增加分盐预处理(纳滤膜将一价盐和二价盐分离),分别结晶回收高纯度盐产品,母液量可减少60%-80%。这是零排放资源化的理想方向,但投资和运营成本较高。
对于无法分质回收的杂盐,如何实现资源化利用是行业共同关注的问题。我们参与的某煤化工ZLD项目中,采用以下策略处理杂盐:
首先,通过XRD和离子色谱分析确定杂盐组分。如果杂盐中单一盐分(如NaCl或Na₂SO₄)占比超过70%,可以通过重结晶工艺进一步提纯;如果组分过于复杂,则考虑作为工业融雪剂或水泥助剂等低值利用途径。
其次,对于含有重金属或有机物残留的杂盐,必须先进行无害化处理(如高温焙烧分解有机物)再考虑资源化利用,否则可能造成二次污染。
在设计蒸发结晶系统时,建议将母液处置作为一个独立子系统来考虑:
母液储罐需考虑防腐和保温。TDS>20%的母液在常温下可能结晶析出,储罐和管道需要伴热保温。某项目曾因储罐未做保温,夜间母液在罐内结晶固化,导致管道堵塞和设备损坏。
母液干燥系统(喷雾干燥塔或转鼓干燥机)的选型需要考虑母液含固量和粘度变化。含固量波动大时,干燥系统容易结壁,需要设置在线清洗(CIP)装置。
从技术发展趋势看,蒸发结晶母液减量正在从"末端处置"向"源头控制+过程优化"转变:一是通过精准分盐减少杂盐产生量;二是通过智能控制优化结晶条件提高主盐回收率;三是开发低温蒸发+结晶一体化的紧凑型装置减少母液量。
此外,政策层面也在推动盐资源化利用。《国家危险废物名录》对杂盐的归类正在逐步明确,部分地区的杂盐已从危废调整为一般工业固体废物,这为杂盐资源化利用提供了政策空间。
Q:蒸发结晶母液是危废吗?
A:是的。蒸发结晶母液通常属于HW09类(油/水混合物)或HW49类(其他废物),需要按危废进行管理和处置。处置前需确认当地环保部门的要求。
Q:杂盐能否直接填埋?
A:不能直接送普通填埋场。需要送有危废填埋资质的单位,并缴纳危废处置费。如杂盐经无害化处理后可满足《一般工业固体废物贮存和填埋污染控制标准》(GB 18599),可按一般固废处置。
Q:如何减少母液产生量?
A:①增加分盐预处理提高主盐纯度;②优化结晶器操作条件减少细晶夹带;③适当提高主蒸发系统的浓缩倍数;④母液部分返回前端进行再循环。
如需了解ZLD零排放蒸发结晶系统的设计与母液处置方案,欢迎联系百惠浦环保。发送您的废水参数(处理量、TDS、盐分组成、是否含结晶需求、每日母液量),我们将为您免费评估并提供定制方案。
咨询电话:13631765076(微信同号)
版权所有 © 2023 一体化纯水处理设备,纯水处理设备,工业纯水处理等设备及解决方案厂家广东百惠浦环保节能发展有限公司 | 备案号: 粤ICP备14061880号 | 技术支持:东莞网站建设