食品加工行业在腌制、调味品生产、罐头加工、水产品加工等环节会产生大量含盐废水,其特点是COD高(可达数万mg/L)、含盐量高(NaCl含量可达3-8%)、含油脂及蛋白质等有机物。这类废水直接生化处理效果差,需要结合蒸发浓缩工艺实现减量化和资源化。本文将系统分析食品行业高盐废水的蒸发浓缩方案设计要点。
食品行业高盐废水主要来源于以下环节:腌制品加工(酱菜、泡菜)的腌制液和漂洗水,含NaCl可达5-15%;调味品生产(酱油、鸡精)的发酵残液和清洗水,含盐量3-8%且COD极高;水产品加工(海鲜加工)的盐渍废水和漂洗水,含盐量2-5%且含蛋白质有机物;罐头食品加工的盐水预煮废液,含盐量1-3%。
食品高盐废水的核心处理难点在于:高COD导致蒸发器换热面易污染结垢;含油脂可能在蒸发过程中产生泡沫和暴沸;蛋白质等有机物在高温下可能变性附着在换热管壁;高盐浓度导致沸点升高影响蒸发效率。因此,蒸发浓缩前必须进行充分的预处理。

食品废水蒸发浓缩前的预处理是保证蒸发器稳定运行的关键环节。预处理工艺通常包括以下步骤:
采用隔油池+气浮工艺去除废水中的油脂和悬浮物。隔油池利用密度差去除浮油,气浮装置通过微气泡去除乳化油和细小悬浮物。除油率可达90%以上,有效防止蒸发器起泡和换热面油污染。对于含油量较高的废水,可增加超滤膜除油单元。
食品废水通常偏酸性(pH 4-6),需要调节至中性或弱碱性(pH 7-8)后进行混凝沉淀。投加PAC和PAM混凝剂去除胶体物质和部分溶解性有机物,降低进入蒸发器的COD负荷。混凝沉淀对COD去除率可达30-50%,有效减轻蒸发器有机污染。
对于含盐量较低的食品废水(TDS < 3%),可在蒸发前设置反渗透(RO)或纳滤(NF)膜预浓缩系统,将料液TDS提升至5-8%后再进入蒸发器。膜法预浓缩能耗仅为蒸发浓缩的1/5-1/10,可大幅降低整体运行成本。膜法预浓缩与蒸发的组合方案在ZLD零排放项目中已有成熟应用。
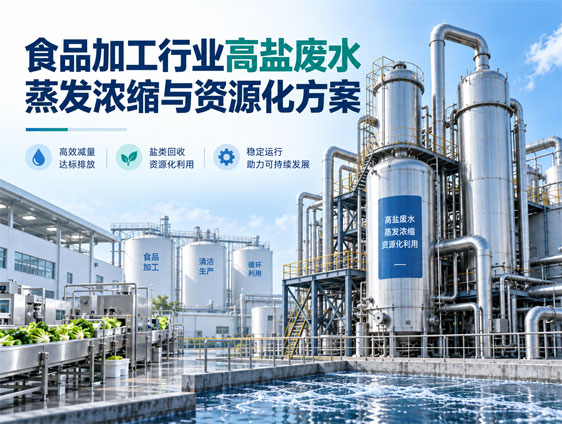
对于含盐量3-8%的食品废水,MVR蒸发器是首选方案。MVR利用压缩机提升二次蒸汽热焓,实现蒸汽的循环利用,吨水蒸发能耗仅为30-80 kWh(取决于压缩机效率和系统设计),远低于多效蒸发系统的蒸汽消耗。MVR蒸发器适合中低浓度料液的大水量浓缩,具体技术可参考MVR蒸发器产品页。
当食品废水含盐量达到8%以上或含有大量蛋白质等易结垢物质时,建议采用强制循环蒸发器。强制循环蒸发器通过循环泵维持高流速(2-3 m/s),有效抑制换热面结垢和管壁附着,适用于高粘度、高结垢倾向的料液。在分段浓缩方案中,MVR蒸发器负责低浓度段(3-8%),强制循环蒸发器负责高浓度段(8-25%),两者串联实现深度浓缩。
食品行业废水中氯离子含量通常较高(NaCl为主),蒸发器材质需考虑耐腐蚀要求。料液接触部分推荐使用316L不锈钢,换热管可选用钛管(TA2)或2205双相钢,具体可参考蒸发器材质选型。食品级应用还需考虑材质的食品安全合规性。
食品废水蒸发浓缩至饱和后,通过结晶器分离回收NaCl结晶盐。回收盐经纯化处理后可回用于食品加工腌制环节,实现盐资源循环利用。结晶工艺推荐采用蒸发结晶工艺中的DTB或OSLO结晶器,可获得粒径均匀的高纯度结晶盐。
食品废水浓缩液中含有丰富的有机质(蛋白质、氨基酸等),可作为液态肥料的原料。将蒸发浓缩液与农业废弃物混合发酵,制成符合标准的液态有机肥,实现废物资源化。这一路径在腌制废水处理中已有工程案例。
食品废水中蛋白质和油脂在蒸发过程中易产生大量泡沫,可通过以下措施控制:①预处理充分除油除蛋白;②蒸发器设置消泡装置或投加食品级消泡剂;③控制蒸发温度和真空度避免暴沸。更多消泡控制策略可参考蒸发器起泡控制。
MVR蒸发器吨水处理成本取决于蒸发量、进料TDS、沸点升高、压缩机效率和当地电价。一般食品废水(TDS 3-5%)的吨水蒸发能耗约30-60 kWh,折合电费约20-40元/吨水(不含预处理和人工)。实际成本需根据具体工况测算。
食品加工行业高盐废水的蒸发浓缩方案需综合考虑废水水质特征、预处理要求、蒸发器选型和浓缩液资源化路径。MVR蒸发器适合中低浓度段大水量浓缩,强制循环蒸发器适合高浓度段深度浓缩,两者串联可实现食品废水的深度处理与盐资源回收。预处理环节的除油、混凝和膜法预浓缩是保证蒸发器稳定运行的关键。
如您有食品加工高盐废水处理需求,欢迎发送废水参数(处理量、TDS、COD、pH、含油量、主要盐分、进料温度、浓缩目标),我们将为您提供蒸发浓缩初步方案与经济性评估。详情请咨询百惠浦环保:13631765076,或访问联系我们。
版权所有 © 2023 一体化纯水处理设备,纯水处理设备,工业纯水处理等设备及解决方案厂家广东百惠浦环保节能发展有限公司 | 备案号: 粤ICP备14061880号 | 技术支持:东莞网站建设